



Falinn kostnaður við handvirka afflasjun í verksmiðjum nútímans
Sérðu hagnaðarframlegð þína minnka í frágangssalnum? Ég tala við verksmiðjueigendur á hverjum degi sem eru pirraðir yfir sama flöskuhálsinum: skurðarstöðinni. Þó að mótunarvélarnar gangi af mikilli skilvirkni, þá er eftirvinnslusvæðið oft fast í fortíðinni. Að reiða sig á handverkfæri til að hreinsa gúmmíhluti er ekki bara hægt; það tæmir virkan auðlindir með falinni óhagkvæmni sem birtist ekki alltaf í upphafsefnahagsreikningi.
Þegar við berum saman handvirka afflashingu við sjálfvirkar aðferðir, verður fjárhagslegur og rekstrarlegur ávinningur af því að halda sig við „gamla háttinn“ óumdeilanlegur. Hér lekur peningarnir virkilega út:
- Ósamræmi í niðurstöðum og mikill brothlutfall: Menn eru ekki vélmenni. Í lok átta tíma vaktar tekur þreyta starfsmannsins við. Þreyttur starfsmaður er líklegri til að ofklippa hluta eða missa alveg af gæðaeftirlitinu, sem leiðir til vandamála með gæðaleysi og sóunar á efni.
- Aukin hætta á meiðslum: Handvirk klipping er ein helsta orsök vinnuslysa. Við sjáum háa tíðni skurða á úlnliðsgöngum og skurða á beittum brúnum. Að draga úr endurteknum álagsslysum við frágang snýst ekki bara um öryggi; það snýst um að forðast kostnaðarsamar bótakröfur starfsmanna og tímatap.
- Mikil starfsmannavelta og hækkandi laun: Við skulum horfast í augu við það - að afflassa er „óhreint, leiðinlegt og hættulegt“ starf. Það er að verða erfiðara að finna fólk sem er tilbúið að vinna það, sem ýtir undir hækkandi laun fyrir verkefni sem krefjast lítillar færni. Mikil starfsmannavelta þýðir að þú ert stöðugt að eyða peningum í ráðningar og þjálfun.
- Flöskuhálsar í framleiðslu: Þegar skortur er á starfsfólki hrannast upp varahlutir. Lausnir við skorti á vinnuafli í verksmiðjum eru mikilvægar því handvirk klipping getur einfaldlega ekki fylgt nútíma háhraða sprautumótunarvélum, sem veldur því að afhendingarfrestir eru ekki mögulegir.
Hvað „hands-off“ afflashing þýðir í raun og veru
Þegar ég tala um aðgerðir án handavinnu er ég ekki að vísa til starfsmanns sem heldur á rafmagnsverkfæri í stað hnífs. Ég er að tala um fullkomlega ómönnuð afglansunarferli þar sem búnaðurinn sér um nákvæmnisvinnuna. Í núverandi framleiðsluumhverfi Bandaríkjanna snýst það ekki bara um hraða að hætta handvirkri klippingu; það snýst um að endurskilgreina samræmi með sjálfvirkni eftir mótun.
Vélfræðin: Kryógenísk og titringskerfi
Áhrifaríkasta lausnin sem við sjáum í stað handvirkra leiðslna er frystibúnaðurinn. Hugmyndin er einföld en öflug. Kerfið notar fljótandi köfnunarefni til að frysta mótuðu gúmmíhlutana og lækkar hitastigið nægilega mikið til að gera þunnu flötina brothætta en aðalhlutinn helst sveigjanlegur.
Þegar glærurnar eru orðnar spróttar eru hlutar kældir með lághita með óslípandi efni — oftast pólýkarbónatperlum. Þetta efni virkar eins og þúsundir lítilla hamra og berja glærurnar hreint af án þess að skemma yfirborðið. Fyrir mismunandi efnisþarfir notum við einnig miðflótta tunnu- og titringskerfi, sem reiða sig á núning og sérhæfða steina eða keramikefni til að slípa burt óæskileg ójöfnur.
Sönn sjálfvirkni: Hlaða og fara
Raunveruleg sjálfvirk gúmmíhreinsun skapar lokaða hringrás sem lágmarkar mannlega íhlutun. Nútíma kerfi eru oft með samþættri vélmennavinnslu eða sjálfvirkum færiböndum, sem skapar óaðfinnanlegt vinnuflæði:
- Magnhleðsla: Hlutir eru dæltir beint úr mótinu í vélkörfuna.
- Forritaðar hringrásir: Vélin keyrir ákveðna „uppskrift“ fyrir hitastig, hjólhraða og hringrásartíma.
- Sjálfvirk aðskilnaður: Kerfið aðskilur sjálfkrafa endurnýtanlegan miðil frá fullunnum hlutum.
- Hrein útkoma: Fullkomlega snyrtir hlutar eru afhentir, tilbúnir til sendingar eða samsetningar.
Andstæða við hefðbundnar aðferðir
Berið þetta saman við „gamaldags“ aðferðina þar sem rekstraraðili situr við vinnuborð með hefðbundin handverkfæri eða hálfhandvirkar klippur. Sú aðferð byggir alfarið á stöðugleika mannshöndarinnar, sem brotnar náttúrulega niður á átta tíma vakt. Með handfrjálsum klippibúnaði útrýmum við breytileika handavinnu. Við erum ekki bara að flýta fyrir verkinu; við tryggjum að tíu þúsundasti hlutinn líti nákvæmlega út eins og sá fyrsti og breytir þannig óreiðukenndu frágangsrými í straumlínulagaða framleiðsluaðstöðu.
Helstu kostir við að umbreyta verksmiðjurekstri
Þegar við samþættum sjálfvirka gúmmíhreinsun í framleiðslulínur okkar, nær tafarlaus áhrif lengra en bara hraði. Það breytir grundvallaratriðum hvernig verkstæðið starfar. Við erum ekki bara að kaupa vél; við erum að leysa viðvarandi höfuðverk við að finna áreiðanlegt starfsfólk fyrir endurteknar frágangsvinnu.
Endurúthlutun vinnuafls og úrbætur vegna skorts
Það verður erfiðara með hverju ári að finna fólk sem er tilbúið að sitja og snyrta hluti í höndunum. Lausnir vegna skorts á vinnuafli í verksmiðjum eru okkur öllum efst í huga. Með því að skipta yfir í ómönnuð afglampunarferli losum við hæft starfsfólk frá „óhreinum og leiðinlegum“ verkefnum. Í stað þess að beita hníf eru þeir að fylgjast með búnaði eða sjá um gæðaeftirlit – störf sem auka raunverulegt verðmæti fyrirtækisins.
Yfirburða samræmi og gæði
Mannshendur eru mismunandi; vélar eru það ekki. Gæði afglansunar eru oft fyrsta fórnarlamb þreytu stjórnenda. Sjálfvirkt kerfi útrýmir þessum breytileika alveg. Hvort sem um er að ræða fyrsta hluta vaktarinnar eða þann síðasta, þá tryggir stöðug afglansun á hlutum að hvert stykki uppfylli ströng vikmörk. Þessi endurtekningarhæfni er mikilvæg til að viðhalda trausti viðskiptavina sem krefjast núll galla.
Aukið öryggi á vinnustað
Að draga úr endurteknum álagsslysum við frágang er gríðarlegur sigur fyrir reglufylgni og starfsanda. Handvirk klipping leiðir til úlnliðsganga og slysaskurða. Með því að færa yfir í handfrjálsa hraðklippingu drögum við verulega úr slysabótakröfum starfsmanna og höldum teyminu öruggara.
Afköst og hagkvæmni
Tími er peningar. Afgleypingarkerfi fyrir stór magn stytta framleiðslutíma verulega samanborið við handvirka vinnslu. Þessi hraði þýðir beint sparnað á vinnuafli við mótun og lægri kostnað á hlut, sem gerir okkur samkeppnishæfari á þröngum markaði.
Stærðhæfni fyrir framleiðslu í miklu magni
Í atvinnugreinum eins og bílaiðnaði og læknisfræði getur eftirspurn aukist verulega á einni nóttu. Sjálfvirkni eftirmótunar gerir okkur kleift að auka framleiðslu án þess að þurfa að flýta okkur við að ráða og þjálfa tímabundið starfsfólk.
Samanburður á rekstraráhrifum:
| Eiginleiki | Handvirk afblástur | Sjálfvirk afflasjun |
|---|---|---|
| Samræmi | Mikil sveiflukennd vegna þreytu | 100% endurtekningarnákvæmni |
| Áhersla á vinnumarkaðinn | Lítilsháttar, endurtekin klipping | Vélþjónusta með mikilli verðmæti |
| Öryggisáhætta | Hátt (Lækkanir, RSI) | Nálægt núlli (án áhrifa) |
| Afköst | Takmarkað af hraða manna | Hraðvinnsla í lotu |
| Stærðhæfni | Erfitt (Krafst ráðningar) | Augnablik (vélargeta) |
Áhrif á raunverulegan heim: Fyrir og eftir umbreytingar á verksmiðjum
Þegar við færum verksmiðju úr handvirkri klippingu yfir í sjálfvirka gúmmíhreinsun, þá breytist starfsemin strax. Við erum ekki bara að fínstilla ferli; við erum að breyta grundvallaratriðum hvernig frágangsgólfið starfar. Mikilvægasta breytingin er mikil fækkun handvirkra vinnustunda sem þarf til að vinna úr hlutum, sem gerir bandarískum framleiðendum kleift að vera samkeppnishæfir þrátt fyrir hækkandi laun.
Svona lítur umbreytingin út á vettvangi:
- Minnkun á vinnuaflsþörf: Við sjáum venjulega 70-80% minnkun á vinnustundum sem þarf til að fjarlægja flöskur. Þetta bregst beint við skorti á vinnuafli í verksmiðjum með því að losa um starfsfólk. Í stað þess að sitja með hnífinn í átta klukkustundir eru þessir starfsmenn færðir til mikilvægari verkefna eins og eftirlits með mótun eða gæðaeftirlits.
- Hröð arðsemi fjárfestingar: Reikningurinn er einfaldur. Með sparnaði í launakostnaði við mótun, lægri bætur vegna launakostnaðar starfsmanna og lægri úrgangshlutfalli ná flestar verksmiðjur fullri endurgreiðslutíma á aðeins 12 til 24 mánuðum.
- Stöðug afhending: Að minnka ávöxtun fjárfestingar í búnaði snýst ekki bara um peninga; það snýst um áreiðanleika. Sjálfvirk kerfi fjarlægja flöskuhálsa sem stafa af þreytu eða skort á starfsfólki og bæta afhendingarhlutfall verulega á réttum tíma.
Með því að innleiða kerfi til að fjarlægja flöskur í miklu magni hætta framleiðendur að bregðast við vinnuaflsþröng og byrja að stjórna framleiðsluáætlun sinni.
Handvirk afflashing vs. sjálfvirk: Sundurliðun hlið við hlið
Þegar við skoðum rauntölurnar á verkstæðisgólfinu, þá er munurinn á hefðbundinni handsnyrtingu og nútímalegrigúmmíhreinsivéler áberandi. Þetta snýst ekki bara um að gera hlutina hraðar; þetta snýst um fyrirsjáanleika og að vernda hagnaðinn. Að skipta yfir í sjálfvirka gúmmíhreinsun breytir stærðfræði framleiðslukostnaðarins algjörlega.
Hraði, afköst og vinnuaflskröfur
Mestu áhrifin eru magnið sjálft. Í handvirkri uppsetningu er afköstin takmörkuð af hraða og úthaldi manna. Krýógenísk afblástursvél eða vélrænt kerfi þarf ekki hlé og hægir ekki á sér í lok vaktar.
- Handvirkt: Lítil afköst á mann; krefst stórra teyma fyrir afflassunarkerfi með miklu magni.
- Sjálfvirkni: Ein vél getur oft unnið verk 4 til 10 verkamanna, sem veitir lausnir við skorti á vinnuafli í verksmiðjum.
- Niðurstaða: Þú færð gríðarlegan sparnað á launakostnaði í mótunaraðgerðum með því að endurúthluta starfsfólki í störf sem krefjast raunverulega mannlegrar dómgreindar.
Gæðasamræmi og öryggisáhætta
Mannleg skoðun er huglæg. Einn starfsmaður gæti skorið of nálægt, en annar skilur eftir of mikið af glitrandi yfirborði. Það er nánast ómögulegt að ná stöðugum gæðaflokki í hlutum með handverkfærum vegna þreytu. Þar að auki er handvirk skurðun helsta orsök vinnuslysa.
- Handbók: Mikil breytileiki í gæðum afglampunar; mikil hætta á skurðum og úlnliðsgangaheilkenni.
- Sjálfvirkni: Nákvæm endurtekningarhæfni innan strangra vikmarka; dregur verulega úr endurteknum álagsskaða við frágang.
- Niðurstaða: Færri hafnaðir varahlutir og minni tryggingaskuld.
Rekstrarkostnaður og úrgangsminnkun
Þó að upphafskostnaður búnaðar sé hærri, þá kemur í ljós ávöxtun fjárfestingar í búnaði þegar rekstrarkostnaður er greindur. Handavinna felur í sér hækkandi laun, þjálfunarkostnað og mikla starfsmannaveltu. Sjálfvirkni skiptir þessum breytilegu kostnaði út fyrir fyrirsjáanlegan orku- og viðhaldskostnað.
- Handbók: Hátt brothlutfall vegna mannlegra mistaka (ofklipping); falinn kostnaður við ráðningar og þjálfun.
- Sjálfvirkt: Ómannað afflassunarferli lágmarkar sóun; rekstrarvörur (eins og miðlar eða fljótandi köfnunarefni) eru stjórnaðar og fyrirsjáanlegar.
Samanburður í hnotskurn:
| Eiginleiki | Handvirk afblástur | Sjálfvirk afflasjun |
|---|---|---|
| Hraði | Hægfara, óstöðug | Hraðar, samfelldar hringrásir |
| Vinnuaflsháðni | Hátt (viðkvæmt fyrir skorti) | Lágt (Rekstraraðili hleður/afhleður aðeins) |
| Gæði | Breytilegt, háð virkjara | Nákvæm afglansun fyrir gúmmíhluti |
| Öryggi | Mikil hætta á meiðslum | Öryggi án handa |
| Skraphlutfall | Hátt (mannleg mistök) | Nálægt núlli |
Með því að færa okkur yfir í sjálfvirkni eftir mótunar hættum við að reiða okkur á heppni og förum að reiða okkur á verkfræði. Það er eina leiðin til að viðhalda samkeppnishæfni á bandaríska markaðnum þar sem skilvirkni er konungur.
Að takast á við algengar áhyggjur varðandi sjálfvirkni
Að afhjúpa goðsagnir: Að uppfæra störf, ekki að útrýma þeim
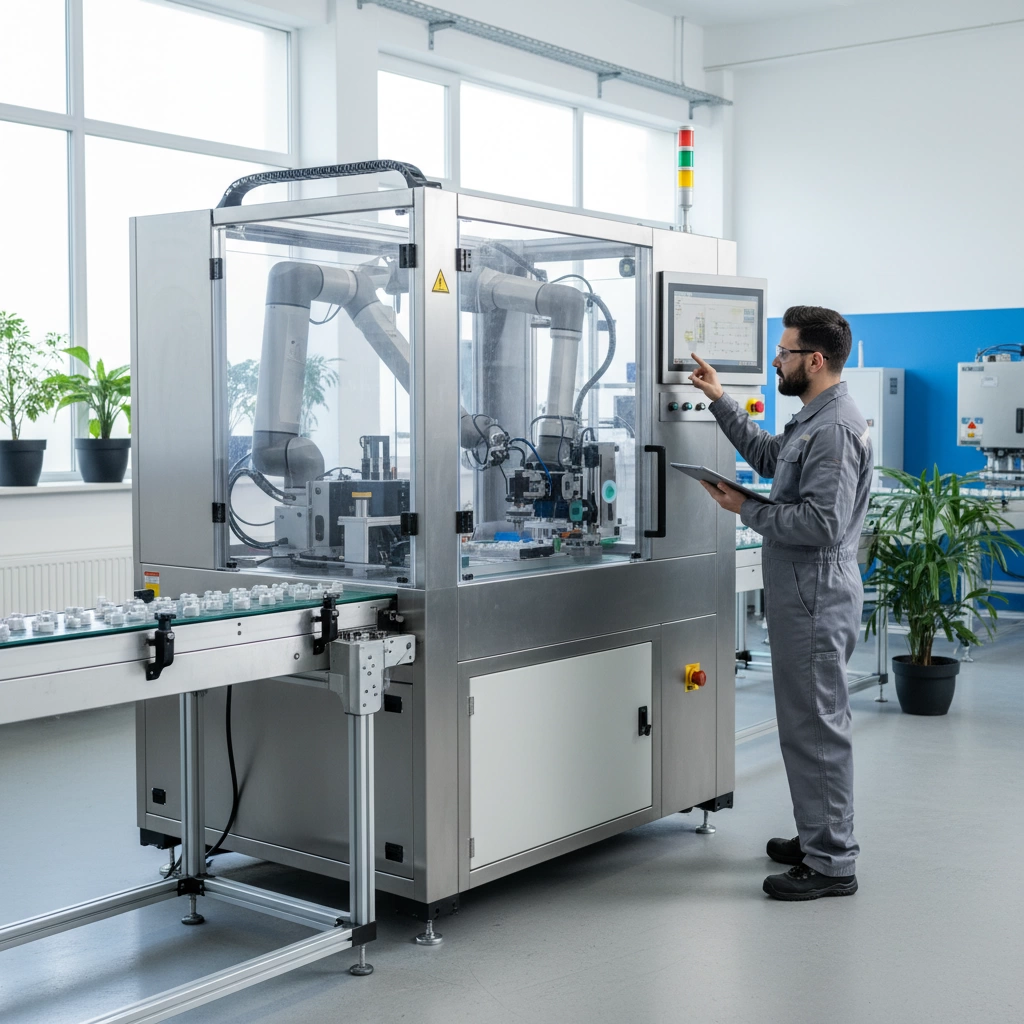
Við skulum takast á við stærsta óttann beint: hugmyndina um að vélmenni séu hér til að stela launum. Að mínu mati snúast þróun í sjálfvirkni framleiðslu ekki um að fækka starfsfólki; hún snýst um að lifa af og vaxa. Handvirk afflagning er starf sem leiðir til mikillar starfsmannaveltu og meiðsla. Þegar við setjum upp lághitakerfiafblástursvélVið erum ekki að fjarlægja starfsmanninn; við erum að fjarlægja erfiðið. Við uppfærum þessi störf og gerum starfsfólki kleift að stjórna mörgum vélum eða einbeita sér að loka gæðaeftirliti. Þetta breytir endurteknu, óhæfu verkefni í tæknilega starfsferil og leysir lausnir á skorti á vinnuafli í verksmiðjum með því að gera störfin aðlaðandi.
Endurhæfing og óaðfinnanleg samþætting
Að innleiða sjálfvirkni eftirmótunar krefst ekki þess að rífa verksmiðjuna. Nútíma einingar eru hannaðar til að passa inn í núverandi framleiðslulínur með lágmarks truflunum.
- Auðveld innleiðing: Hægt er að þjálfa rekstraraðila fljótt til að stjórna ómönnuðu afflasunarferlinu, og færa sig frá handavinnu yfir í vélaeftirlit.
- Hæfniþróun: Starfsmenn öðlast verðmæta tæknilega færni, sem gerir þá fjölhæfari og virkari eign fyrir fyrirtækið.
- Samfelldni í vinnuflæði: Þessi kerfi bæta við núverandi mótunar- og pökkunarferla án þess að skapa flöskuhálsa.
Samkeppnishæfni á tímum endurskipulagningar
Þar sem fleiri fyrirtæki vilja færa framleiðslu sína aftur til Bandaríkjanna, verður sparnaður í launakostnaði við mótun mikilvægur. Við getum ekki keppt við handavinnu erlendis með því að nota hnífa og klippara. Við keppum með því að vera hraðari og samkvæmari. Að taka upp stórfellda afglampahreinsunarkerfi tryggir að innlendar verksmiðjur haldist arðbærar. Það tryggir okkur stöðu á heimsmarkaði og sannar að bandarísk framleiðsla getur verið bæði hágæða og hagkvæm.
Að velja rétta sjálfvirka lausn til að fjarlægja blikk
Að fjárfesta í gúmmíhreinsivél er ekki lausn sem hentar öllum. Þegar ég met þessi kerfi fyrir aðstöðu lít ég eingöngu á tölurnar og efnisfræðina. Þú verður að aðlaga vélina að þínum sérstöku gúmmímótunarefnum. Vél sem er fullkomin fyrir endingargott Viton gæti eyðilagt mjúkt sílikon, svo að skilja samhæfni efna er fyrsta skrefið.
Hér er gátlistinn sem ég nota til að kanna sjálfvirka afflashvél:
- Efni og hringrásartími: Gakktu úr skugga um að kerfið ráði við tiltekna hörkumælingu þína án þess að skemma yfirborð hlutarins. Ef þú ert að keyra afglampunarkerfi fyrir mikið magn þarf hringrásartíminn að vera mun betri en núverandi handvirka framleiðslu til að réttlæta fjárfestingarkostnaðinn.
- Grunnflötur og notagildi: Gólfrými er úrvalsrými í bandarískum verksmiðjum. Ég leita að samþjöppuðum einingum sem troða ekki framleiðslugólfinu. Viðmótið verður að vera innsæi; rekstraraðilar ættu að geta forritað uppskriftir án verkfræðiprófs.
- Skilvirkni miðla og lághita: Fyrir lághitaafglampavél er notkun fljótandi köfnunarefnis stór rekstrarkostnaður. Ég forgangsraða gerðum með framúrskarandi einangrun og skilvirkri endurvinnslu pólýkarbónatsmiðla til að halda þessum endurteknu kostnaði niðri.
Að lokum, gleymið aldrei möguleikum framleiðandans á að sérsníða vörur. Tilbúnar einingar eru í lagi, en stundum þarf sérsmíðaða lausn til að tryggja gæði afflasunar. Áreiðanleg þjónusta eftir sölu er óumdeilanleg — þegar vél bilar þarftu samstarfsaðila sem kemur þér aftur í gang strax, ekki í næstu viku.
Algengar spurningar um sjálfvirka afflasjun
Að skipta úr handavinnu yfir í sjálfvirkt kerfi til að fjarlægja gúmmíflögur vekur upp margar spurningar. Við heyrum þessar spurningar daglega frá verksmiðjueigendum sem vilja hagræða í frágangsdeildum sínum. Hér er einlægni sem þú þarft að vita.
Hvað kostar sjálfvirk afblásunarvél?
Það er ekkert eitt fast verð því það fer mjög eftir framleiðslumagni þínu og þeirri tækni sem þú þarft. Lítil framleiðslulota kostar mun minna en afkastamikill lághitaafglampavél sem er hönnuð fyrir samfellda afköst. Þú verður að skoða heildarpakkann: stærð vélarinnar, köfnunarefnisnýtingu og sjálfvirkni. Við lítum á þetta sem fjárfestingu sem vegur beint upp á móti endurteknum launakostnaði.
Geta sjálfvirkar vélar meðhöndlað viðkvæma gúmmíhluti?
Algjörlega. Þetta er algengur misskilningur. Nútíma kerfi bjóða upp á nákvæma afglansun á gúmmíhlutum, þar á meðal flóknum þéttingum, O-hringjum og lækningatækjum. Með því að stilla snúningshraða körfunnar, stærð miðilsins og hitastig getum við fjarlægt glös án þess að hafa áhrif á lögun eða yfirborðsáferð hlutarins. Það er í raun öruggara fyrir viðkvæma hluti en handvirk klipping, sem oft leiðir til óvart sprungna.
Hver er munurinn á kryógenískri og vélrænni afglampunarhreinsun?
Það kemur niður á hitastigi og tíma.
- Vélræn afglösun: Byggir á núningi og slípiefnum í glasi. Það tekur lengri tíma og er ekki alltaf árangursríkt á mjúku, seigjuðu gúmmíi.
- Flasshreinsun með lágum hita: Fljótandi köfnunarefni er notað til að frysta flassið (þunna úrgangsbrúnina) þar til það verður brothætt. Plastmiðill er síðan blásinn á hlutana til að brjóta flassið af hreint. Það er mun hraðara og veitir betri glöshreinsunargæði fyrir gúmmímótun.
Hversu löng er arðsemi fjárfestingarinnar (ROI) fyrir afflashing vél?
Arðsemi fjárfestingar í mótun búnaðarins er ótrúlega stutt, yfirleitt á bilinu 12 til 18 mánuðir. Þegar reiknuð er með sparnaði í launakostnaði við mótun – sem útilokar þörfina fyrir margar vaktir af handvirkum klippurum – ásamt lækkun á úrgangshlutfalli, borgar vélin sig mjög fljótt upp. Þegar þeim endurgreiðslutíma er náð, rennur rekstrarsparnaðurinn beint til hagnaðarmarkmiða.
Birtingartími: 20. janúar 2026