



Lykilatriði
- CNC gúmmíplötuskurðarvélar skera samfellt 0-20 mm þykkt með 80 skurðum á mínútu.
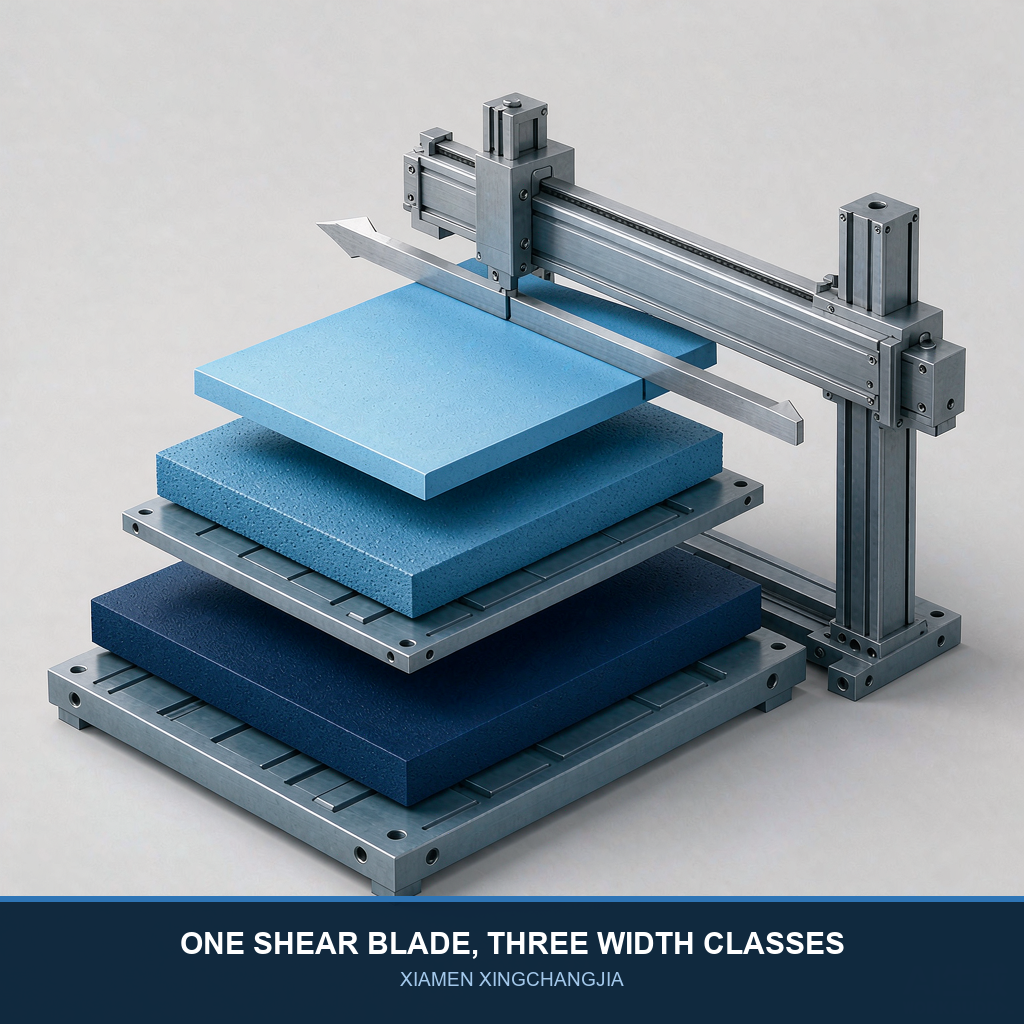
- Þrjár vinnubreiddir eru í boði: 600 mm, 800 mm og 1.000 mm bekkir, allir með 0-1.000 mm klipplengd.
- Nákvæmni servófóðrunar er 0,1 mm; snið- og hringskurðir halda 0,05 mm á þéttiskurðarvélinni.
- Mótoraflskvarðar með breidd: 1,5 kW á 600 mm gerðinni, 2,5 kW á 800 og 1.000 mm gerðunum (450 til 1.200 kg).
Stutta svarið:Gúmmíplötuskurðarvél meðhöndlar plötur sem eru 0-20 mm þykkar í vinnubreidd allt að 1.000 mm. Þrjár borðbreiddir (600 mm, 800 mm og 1.000 mm) skera allar allt sviðið 0-20 mm með 80 skurðum á mínútu og nákvæmni servófóðrunar upp á 0,1 mm.Þar sem breiðari og þykkari efni krefst meiri mótorafls eru 800 og 1.000 mm gerðirnar með 2,5 kW drifum í stað 1,5 kW mótorsins á 600 mm bekknum.
Þegar verkstæði færist frá handskurði yfir í sjálfvirkni er fyrsta spurningin hvort ein vél geti náð yfir allan plötubirgðann. Vélar eru tilgreindar með tveimur tölum: hámarksþykkt og hámarksbreidd. Þessar tvær tölur skilgreina afkastagetu alls annars sem þú skerð.
Þessi handbók kortleggur þetta umslag út frá staðfestum CNC forskriftum og lýkur með fimm þrepa vinnuflæði til að velja líkan.
Hvaða þykktarbil getur gúmmíplötuskurðarvél meðhöndlað?
CNC-pallurinn sker samfellt þykktarbil á bilinu 0-20 mm og það bil breytist ekki milli breiddarlíkana.Allir þrír bekkir klippa sama 0-20 mm spann með 80 skurðum á mínútu, þannig að ein vél nær yfir þunnar filmur, meðalstórar þéttingar og þykkar hellur án þess að þurfa að kaupa þær aftur.
Hnífurinn er úr sérstöku stálblaði með skáskurðarhönnun. Þar sem skáskurðurinn dregur úr núningi þegar blaðið fer inn í efnið, haldast skurðirnir hreinir á öllu sviðinu og blaðið slitnar hægar. Sleðinn liggur á nákvæmum línulegum leiðarteinum úr CNC-vélagerð, sem er ástæðan fyrir því að skurðfletir haldast rétthyrndar jafnvel á 20 mm plötum.
| Gerð (breidd bekkjar) | Skurðþykkt | Klippilengd | Skurðhraði | Mótor | Nettóþyngd | Stærð (mm) |
|---|---|---|---|---|---|---|
| 600 mm | 0-20 mm | 0-1000 mm | 80 skurðir/mín | 1,5 kW-6 | 450 kg | 1100 x 1400 x 1200 |
| 800 mm | 0-20 mm | 0-1000 mm | 80 skurðir/mín | 2,5 kW-6 | 600 kg | 1300 x 1400 x 1200 |
| 1000 mm | 0-20 mm | 0-1000 mm | 80 skurðir/mín | 2,5 kW-6 | 1200 kg | 1500 x 1400 x 1200 |
Heimild: Upplýsingar framleiðanda fyrir CNC gúmmíræmuskurðarvél (aðlögunarhæfur málmur), xmxcjrubber.com.
Afköstin eru einnig háð efninu: pallurinn sker náttúrulegt gúmmí, tilbúið gúmmí, plast og ákveðna hörðu málma í ræmur, blokkir og þræði. Harðari málmblöndur á 12-20 mm endanum leggja meiri áherslu á hnífinn, þannig að 2,5 kW gerðirnar eru öruggari kosturinn fyrir viðvarandi þykkar málmtegundir.
| Þykktarband | Dæmigerð skurðarhegðun | Hvað á að horfa á |
|---|---|---|
| 0-3 mm (filma og þunn plötur) | Hreinasta klipping, lægsta hnífálag | Blöð krulla eða kyrrstæð festing lyftir brúninni við fóðrara |
| 3-12 mm (miðlungsstórt lager) | Sætt punktur; fullar 80 skurðir/mín. viðvarandi | Haltu skáblaðinu beitt; staðfestu klemmuþrýstinginn |
| 12-20 mm (þykk plata) | Full afköst, hraðari slit á hníf | Notið 2,5 kW gerðirnar; stíf klemma kemur í veg fyrir skáhallar skurðir |
Hegðun hljómsveita endurspeglar dæmigerð gildi úr reynslu okkar af verkefnum sem afhent eru.
Regla um lofthæð fyrir þykkt
Ef þykkasta platan þín í dag er 15 mm, þá skaltu ekki kaupa 15 mm vél. Tilgreindu 20 mm afkastagetu svo að breytingar á samsetningum færi þig aldrei út fyrir mörkin.
Hversu breitt getur vélin skorið? Útskýring á breiddarmöguleikum
Vinnslubreidd er stillt af bekknum í þremur skrefum —Vinnslubreiddir 600 mm, 800 mm og 1.000 mm, hver með 0-1.000 mm klipplengd.Breidd bekkjarins takmarkar hversu breitt innkomandi platan getur verið; klippilengd takmarkar hversu langt hver fullunnin ræma, blokk eða þráður getur verið.
Breiddin ræður stærð vélarinnar. Að færa sig úr 600 mm vinnubekk yfir í 1.000 mm vinnubekk eykst nettóþyngdin úr 450 kg í 1.200 kg, þar sem grindin, leiðararnir og skerbjálkinn stækka öll til að viðhalda stífleika yfir breiðara spann. Því kostar breiddaraukning meira í kaupum, sendingu og uppsetningu, svo það skiptir máli að velja rétt í fyrsta skipti.
Fyrir plötur sem eru breiðari en 1.000 mm er staðlað vinnuferli tvíþrepa: minnkið plötuna niður í bekkbreidd ágúmmískurðarvél, og skera síðan brautirnar þversum á CNC-bekknum. Tvær vélar af réttri stærð eru betri en eina ofhlaðna vél, því að þröngva ofstórri plötu á þröngan bekk veldur skekktum skurðum og stíflum í fóðrara.
20% breiddarreglan
Bætið við um 20% breiddarhæð yfir breiddustu plötuna áður en þið veljið gerð. Hámarksplata sem er 850 mm vísar til 1.000 mm bekkjarins, ekki 800 mm bekkjarins við hámark.
Hvernig þykkt og breidd hafa samskipti: Hin raunverulega umslagsgetu
Þykkt og breidd eru ekki sjálfstæð takmörk; þau sameinast í eitt afkastagetuumgjörð. Mótortaflan sýnir það: 1,5 kW drifið þjónar 600 mm bekknum, en báðir breiðari bekkirnir þurfa 2,5 kW.Þar sem klippikrafturinn eykst með þversniðinu sem skorið er (breidd margfaldað með þykkt), þá þjappa breiðustu og þykkustu verkin hnífnum og grindinni harðast.
Hvar lenda raunverulegar pantanir? Í verkefnum sem afhent hafa verið síðustu þrjú árin voru um 70% af plötupöntunum á bilinu 3 mm til 12 mm þykkar og um 80% voru á bilinu 800 mm breiðar eða minni (dæmigert gildi miðað við okkar reynslu). Þess vegna er 800 mm gerðin mest eftirsótta útfærslan: hún nær yfir miðlungs þykkt með 2,5 kW mótor sem vegur 600 kg.
Nákvæmnin helst yfir allt umslagið. Servo-fóðrunarkerfið staðsetur efni niður í 0,1 mm, með sjálfvirkri talningu og viðvörunarvirkni á snertiskjánum. Ef vikmörkin eru þrengri en 0,1 mm á beinum skurðum, þá er svarið sniðvél:XCJ-QGJ2-180# gúmmíþéttiskurðarvélHeldur 0,05 mm nákvæmni (servo 0,01 mm, leiðarskrúfa 0,02 mm) á hringjum og prófílhlutum úr 1-20 mm efni.
Fimm skref til að passa blöðin þín við rétta vélina
Notið þessa röð áður en þið óskið eftir tilboði, því hún breytir óljósri teikningu af hluta í nákvæma fyrirmynd:
- Listið upp umslag blaðsins.Skráðu hámarksþykkt, breidd plötunnar sem kemur inn og lengd fullunninna hluta fyrir hvert efnasamband sem þú keyrir, ekki bara mest selda hlutinn í dag.
- Bætið við 20% breiddarhæð fyrir loftið.Beittu reglunni hér að ofan á breiðasta plötuna og staðfestu samsvarandi bekk: 600 mm, 800 mm eða 1.000 mm.
- Athugaðu þykktarbandið miðað við mótorafl.Ef mest af vinnunni er á bilinu 12 mm til 20 mm, veldu þá 2,5 kW gerð; geymdu 1,5 kW drifið fyrir þunnt og meðalstórt efni.
- Staðfestu nákvæmniskröfur þínar.Beinar klippur eru gerðar með 0,1 mm fóðrunarnákvæmni; snið eða hringaskurður undir 0,1 mm krefst 0,05 mm þéttiskurðarpalls.
- Staðfestu efni og sérstakar forskriftir.Náttúrulegt gúmmí, tilbúið gúmmí, plast og ákveðnir málmar eru allir skornir á CNC línunni og sérstakar forskriftir eru tiltækar fyrir umslag utan staðlaðs borðs.
Að greina skurðvandamál við enda umslagsins
Flestir gallar í skurði rekja til þess að starfa nálægt afkastagetumörkum, þannig að þessi tafla sýnir algengustu galla á brúninni sem valda og laga:
| Vandamál | Líkleg orsök | Lausn |
|---|---|---|
| Burr- eða dragmerki á skurðbrúninni | Skáblað slitið; núningur eykst við klippingu | Skerpið eða skiptið um sérstaka stálhnífinn |
| Kantútslit eða bráðnun á þykku efni | Slagtíðni of mikil fyrir 12-20 mm blöndu | Minnkaðu skurðhraðann; staðfestu að 2,5 kW gerð sé í notkun |
| Víddarrek umfram 0,1 mm | Matarvalsar renna til á olíukenndum eða rykugum yfirborðum plötum | Hreinsið rúllur; núllstillið servófóðrunarkerfið aftur |
| Hornlaga, ekki ferkantaðar skurðir | Blaðið er ekki klemmt flatt; krulla lyftir brúninni | Fletjið út efni og aukið klemmuþrýstinginn |
| Skurðir þrengri en breidd blaðsins | Lakið hangir yfir bekknum; rangt líkan valið | Stigðu upp bekkstærð eða forskorið breitt lager |
Greiningarpör eru dæmigerð gildi út frá reynslu okkar af þjónustu eftir sölu.
Hæfni og vernd notanda eru samþætt hér: vélin er með skurðbrúnarskynjara fyrir hníf, skynjara fyrir fóðrunarrúllur og öryggislás fyrir hurð. Til að tryggja vernd, hefur OSHA...Leiðbeiningar um vélavörner sú viðmiðun sem flestir endurskoðendur nota, ogISO 9000 fjölskyldanGæðakerfið viðheldur þeirri viðhaldsaga sem þessi umslag treysta á.
Niðurstaða: Kauptu umslagið, ekki hlutinn
Rúmmál sem er 0-20 mm x 1.000 mm nær yfir langflestar gúmmíplötuvinnu í einni kaupum.Paraðu bekkinn við breiðasta plötuna þína, auk 20%, láttu mótorinn fylgja þykktarsviðinu og skiptu aðeins yfir í 0,05 mm prófílvél þegar vikmörk krefjast þess. Þar sem þrjár gerðirnar eru með sömu klippilengd, hraða og nákvæmni þýðir breiddaruppfærsla síðar að skipta um eina vél, ekki að endurhanna línuna.
Farðu yfirflokkur gúmmískurðarvélaeða sendu okkur birgðalista yfir blöð — verkfræðiteymi okkar mun bera hann saman við getutöfluna og staðfesta rétta gerðina, þar á meðal sérstakar forskriftir.
Upplýsingar um tengdan búnað
•CNC gúmmíræmuskurðarvél (aðlögunarhæf málmur)— 600/800/1.000 mm pallurinn á bak við afkastagetutöfluna í þessari grein.
•Gúmmískurðarvél— breiddarminnkun í fyrsta stigi fyrir plötur sem eru breiðari en bekkurinn.
•Gúmmíþétti klippivél XCJ-QGJ2-180#— 0,05 mm nákvæmni í sniðum fyrir hringi og þétti frá 1-20 mm þykkt.
•Flokkur sílikonskurðarvéla— sérstakar skurðarlínur fyrir sílikonplötur og prófíla.
Algengar spurningar: Skurðargeta gúmmíplata
Hver er hámarksþykkt sem gúmmíplötuskurðarvél getur skorið?
Hvaða breidd á blöðum ræður vélin við?
Vinnslubreiddirnar eru í þremur skrefum: 600 mm, 800 mm og 1.000 mm, hvert með 0-1.000 mm klipplengd fyrir fullunnið stykki. Plötur sem eru breiðari en borðplatan ætti fyrst að skera með gúmmískurðarvél og síðan skera þversum á CNC-pallinum.
Getur ein vél skorið bæði þunnt og þykkt gúmmíplötur?
Hversu nákvæm er gúmmíplötuskurðarvél?
Getur það líka skorið sílikonplötur?
Hvernig hefur breidd blaðsins áhrif á hvaða gerð ég ætti að kaupa?
Xiamen Xingchangjia óstaðlað sjálfvirknibúnaður Co., Ltd.
Floor1, Building 13, Huli Industrial Park, Meixidao, Tongan, Xiamen Kína
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Birt: Október 2026 | Síðast staðfest: Október 2026
Birtingartími: 13. október 2026